旋塞阀现场应用指南 从安装到维护的实用要点
在石油、化工、电力等工业现场,旋塞阀因其结构简单、启闭迅速、流阻小等特点,成为管道系统中不可或缺的关键设备。不少现场问题——如内漏、卡涩、密封失效——往往源于安装或维护不当。本文结合实际应用场景,梳理旋塞阀在现场的选型、安装、操作与维护要点,帮助工程人员避开常见陷阱。
一、现场选型:先看介质,再定结构
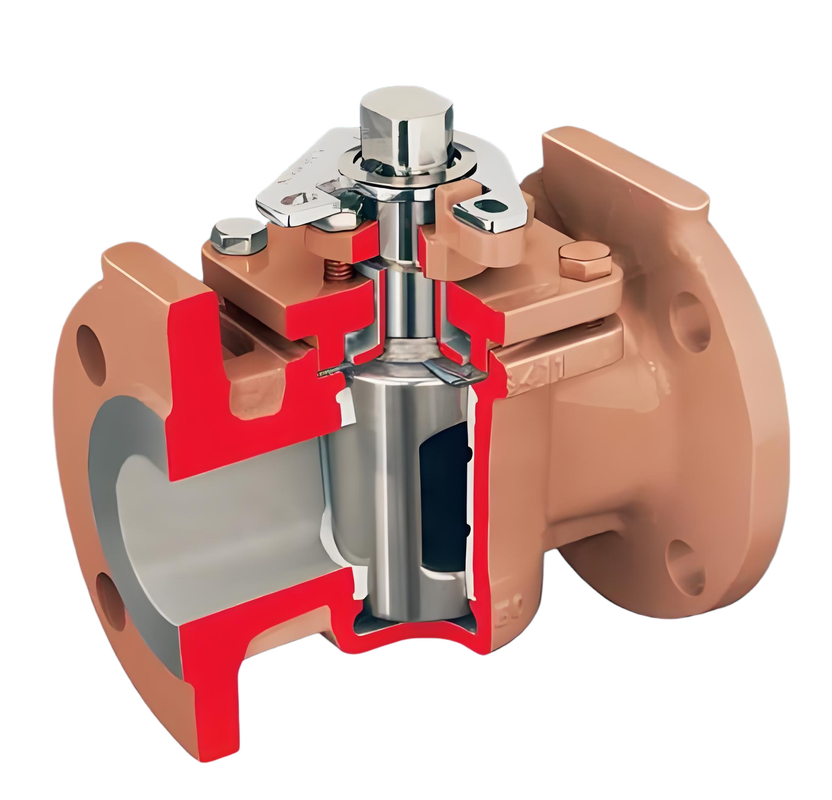
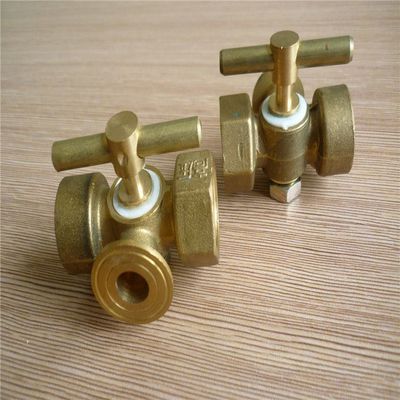
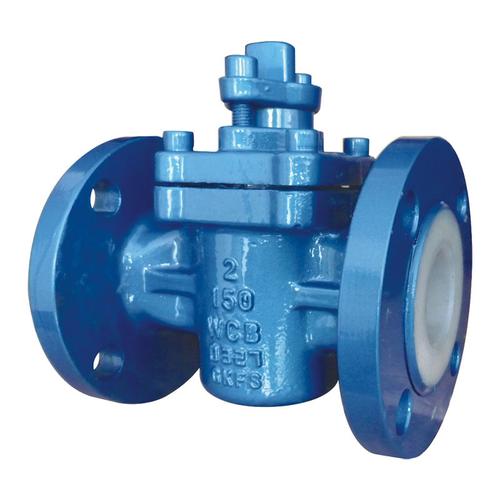
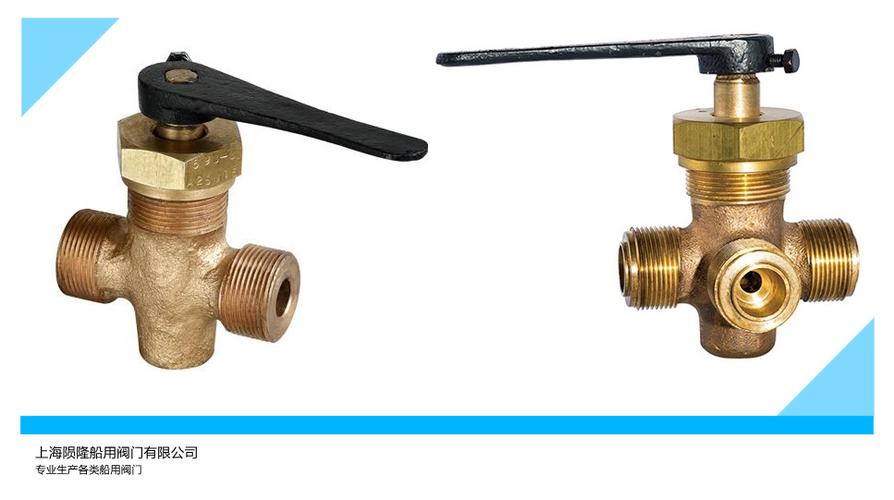
旋塞阀按密封形式分为填料密封和油封式(注脂式),按通道形状分为直通、三通和四通。现场选型时,必须优先考虑介质特性:
- 清洁气体或液体:普通填料旋塞阀即可满足,成本低、维护方便。
- 含颗粒、易结垢介质:应选用油封式旋塞阀,通过注脂形成密封膜,防止颗粒进入密封面。
- 需要切换流向:三通或四通旋塞阀是理想选择,但需注意通道夹角与流量要求匹配。
温度与压力等级直接决定密封材料。例如,PTFE(聚四氟乙烯)密封适用于≤180℃的腐蚀性介质,而金属硬密封则用于高温高压蒸汽系统。现场常有因误用PTFE旋塞阀于过热蒸汽管道而导致密封层软化失效的案例。
二、安装要点:对中、润滑、勿强扭
旋塞阀的安装质量直接影响其寿命。现场应遵循以下原则:
- 管道对中:法兰连接时,确保两法兰面平行且同轴,严禁强行拉拽螺栓对齐,否则阀体承受附加应力,导致旋塞锥体变形卡死。
- 预涂润滑脂:对于油封式旋塞阀,安装前应向阀腔注入适量专用密封脂;对于填料式,可在旋塞表面涂抹与介质相容的润滑剂,减少首次操作扭矩。
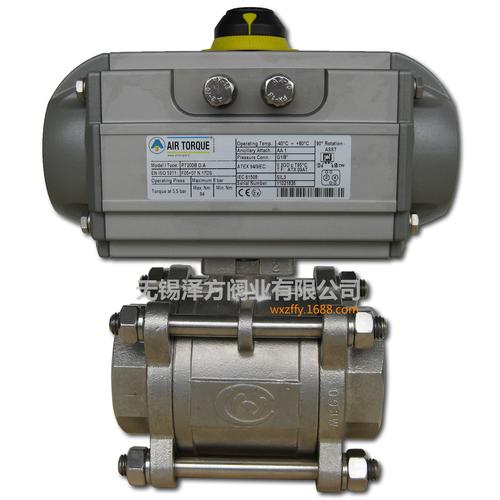
- 操作方向:手轮或扳手顺时针为关闭,逆时针为开启。带执行机构的旋塞阀,需确认气开/气关与工艺联锁逻辑一致。
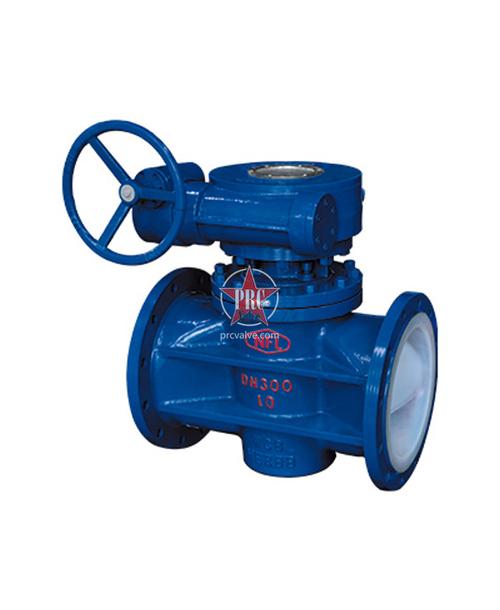
- 支撑与避免应力:大口径旋塞阀(DN200以上)应独立支撑,防止管道振动传递至阀体。
一个常见的现场错误是:将旋塞阀安装在管道弯头附近,导致流体冲刷密封面。正确做法是保持至少5倍管径的直管段。
三、日常操作:忌猛开猛关
旋塞阀的启闭依靠锥面间的旋转摩擦,操作时需平稳用力。猛开猛关会带来两个后果:一是密封面瞬时磨损加剧;二是可能因压力冲击导致旋塞与阀体咬合。对于长期不动作的旋塞阀,建议每月至少转动一次,并补充密封脂。
若发现操作扭矩明显增大,切勿强行加力杆硬扳。应先检查是否因介质固化、结焦或密封脂干涸导致。此时可注入清洗液或专用解卡剂,待松动后再缓慢旋转。
四、维护与故障处理
现场最常见的三类旋塞阀故障及对策:
- 内漏:多因密封面划伤或密封脂失效。处理方式:注入新密封脂仍无效时,需解体研磨密封面或更换旋塞。
- 外漏:通常为填料老化或压盖松动。可先均匀拧紧压盖螺母;若无效,更换填料环。注意:油封式旋塞阀的外漏常源于注脂嘴密封不良,需检查单向阀。
- 卡涩:若因介质结晶造成,可用蒸汽或热水冲洗阀体外部;若因润滑不足,应立即注脂。
值得提醒的是,旋塞阀解体维修后,必须进行密封试验。试验压力为1.1倍公称压力,保压5分钟无泄漏方可在现场回装。
五、现场案例:一次蒸汽管线卡涩的启示
某化工厂蒸汽主管道上的DN150油封式旋塞阀,运行半年后出现操作困难。现场人员用加长杆强行关闭,导致旋塞锥体与阀体抱死。事后分析发现:该阀长期未注脂,且蒸汽冷凝水导致密封面轻微锈蚀。正确的处理流程应是先向注脂口注入高温密封脂,静置2小时后尝试小角度往复转动,而非直接大力开关。这一案例说明:旋塞阀的现场维护,润滑与定期活动缺一不可。
旋塞阀虽结构简单,但其现场表现高度依赖选型、安装与保养细节。从确认介质兼容性,到规范安装扭矩,再到定期注脂与活动——每一步都关乎长周期运行的可靠性。掌握这些现场要点,才能让旋塞阀真正成为管道系统中有序、稳定的控制节点。
如若转载,请注明出处:http://www.cnsjfamen.com/product/72.html
更新时间:2026-10-22 08:05:48